芜湖腾佳电子科技有限公司电子元件加工工艺与质量管控解析
📅 2026-09-13
🔖 芜湖腾佳电子科技有限公司:电子元件加工,电气配件,配电开关设备,仪器仪表,五金冲压件
在电子制造领域,加工工艺与质量管控直接决定产品的可靠性与一致性。芜湖腾佳电子科技有限公司深耕电子元件加工、电气配件、配电开关设备、仪器仪表及五金冲压件的研发与生产,逐步形成了一套可追溯、可量化的品控体系。
核心加工工艺参数
以五金冲压件为例,公司采用高速精密冲床,冲压速度控制在200-400次/分钟,模具间隙按材料厚度的8%-12%动态调整。对于铜合金端子,冲裁断面光亮带占比需≥75%,毛刺高度严格控制在0.05mm以内。电气配件注塑环节,料筒温度分区设定为220℃-245℃,保压压力维持在60-80MPa,确保尺寸公差稳定在±0.02mm。
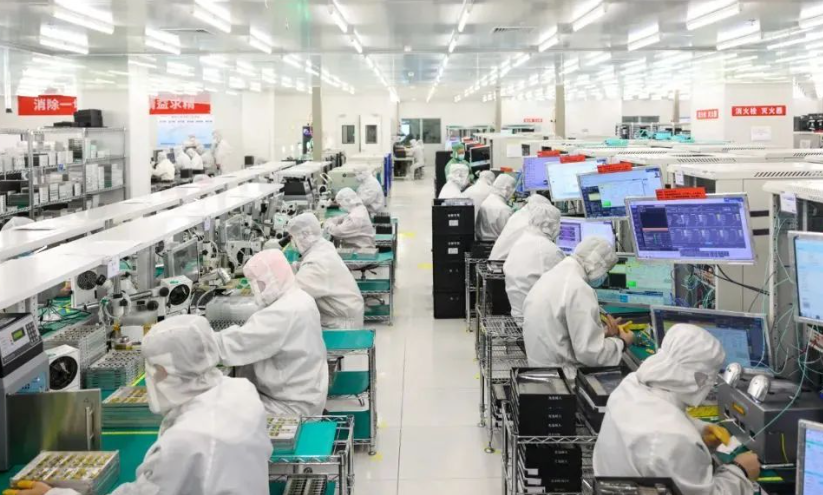
质量管控关键步骤
- 来料检验:对铜材、塑料粒子进行光谱分析与熔指测试,批次不良率超过0.5%即触发退货流程。
- 过程巡检:每2小时抽检一次,重点监测冲压毛刺、注塑缩水及装配段子保持力。
- 成品全检:配电开关设备需通过耐压测试(1500V/60s)与机械寿命试验(≥10000次)。
常见问题与应对
冲压件毛刺超差多源于模具刃口磨损,需每5万次研磨一次;仪器仪表信号漂移则常与焊点虚焊有关,建议将回流焊峰值温度控制在245℃±5℃。对于配电开关设备的触头温升异常,应优先排查银点焊接强度与接触压力。
芜湖腾佳电子科技有限公司:电子元件加工,电气配件,配电开关设备,仪器仪表,五金冲压件——每一类产品背后,都有对应的工艺窗口与检测标准。把参数做细,把数据做实,质量自然稳定。