仪器仪表及五金冲压件定制加工:芜湖腾佳电子科技配套方案说明
采购过仪器仪表结构件的工程师大多遇到过这种情况:图纸标注的公差是±0.05mm,到货抽检却有近三成超差,装配时面板孔位对不上,只能现场修锉。问题往往不在设计端,而在于加工厂对小批量、多品种订单的工艺切换能力不足。
非标定制的核心难点在哪里
仪器仪表外壳、安装支架这类五金冲压件,单批数量可能只有几十到几百件,但涉及的模具调整、材料批次切换、表面处理工序却一样不少。冲压模具在换型后前20~50冲次内,尺寸波动最明显——间隙尚未跑合、送料机构存在微小偏移,如果加工方不做首件确认和过程巡检,批量超差几乎是必然的。
另一个容易被忽视的环节是材料回弹补偿。以0.8mm冷轧板为例,折弯90°时回弹角通常在1.5°~3°之间,不同批次的板材屈服强度差异会直接改变回弹量。缺乏经验的操作方按固定模具参数走,折出来的件角度一致性就差。
配套加工需要怎样的能力组合
芜湖腾佳电子科技有限公司:电子元件加工,电气配件,配电开关设备,仪器仪表,五金冲压件——这一组业务方向看似跨度大,实际上在配电开关设备和仪器仪表两个领域,结构件加工与电气配件之间存在大量交叉需求。比如一台配电开关设备的操作面板,既需要冲压成型的安装底板,又涉及配套的接线端子、指示灯安装孔位加工。
- 模具快速切换能力:多品种小批量订单要求换模时间控制在30分钟以内,否则单件分摊的调试成本会吃掉利润
- 在线检测手段:二次元影像仪配合定期抽检,能捕捉冲压过程中的尺寸漂移趋势
- 表面处理一致性:镀锌、喷塑、阳极氧化等工艺的外协管控,色差和膜厚是常见客诉点
技术方案的实际落地方式
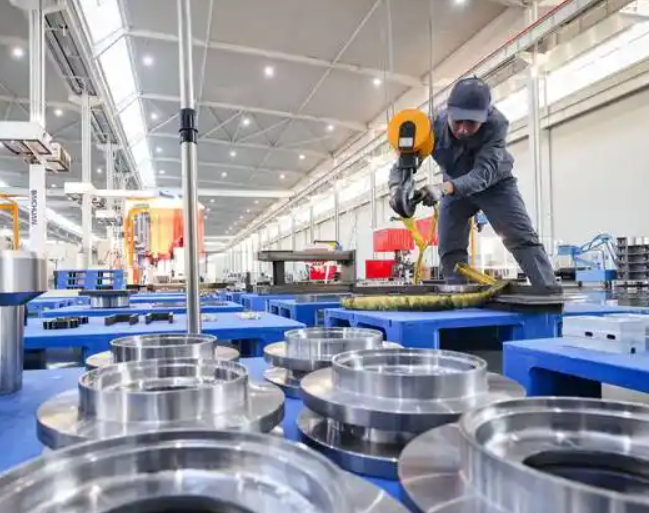
针对仪器仪表类五金冲压件的定制加工,比较务实的做法是:模具设计阶段就预留回弹补偿量,通过试冲3~5件确认实际回弹角后微调模具;批量生产时每200冲次抽检一次关键尺寸,数据记录归档。电气配件和配电开关设备的金属结构件同理,只不过对导电部位的冲压毛刺要求更严,通常需要增加去毛刺工序。
芜湖腾佳电子科技有限公司在承接此类配套加工时,将电子元件加工与五金冲压件的工艺流程做了整合排产,减少了不同工序间的周转等待。对于同时需要电气配件和结构件的客户,这种整合能缩短整体交期约15%~20%。
建议有定制加工需求的采购方,在询价阶段就明确标注关键尺寸和功能尺寸的区分,提供材料牌号及表面处理的具体标准。打样阶段确认首件检测报告,量产时要求供应商提供过程巡检记录。这些动作不复杂,但能规避大部分来料超差问题。